

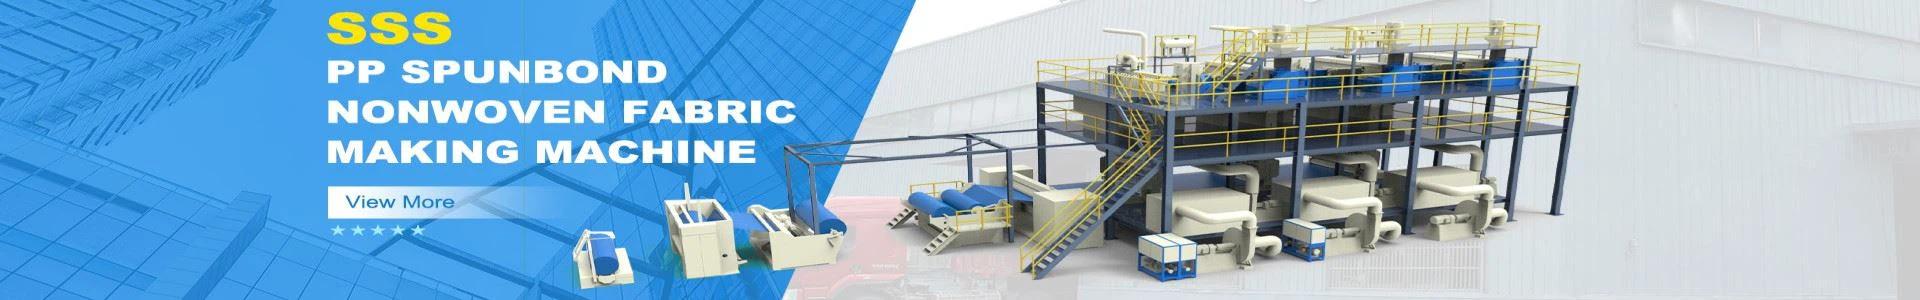
Hvordan Spunbond Nonwoven Machines fungerer: en omfattende produksjonsguide
Innholdsfortegnelse
Introduksjon til Spunbond Nonwoven Technology
Markedsoversikt og bransjestatistikk
Spunbond nonwoven stoff: en forståelse
Viktige deler av Spunbond -maskiner
Prosessen med å produsere Spunbond
Ulike typer Spunbond -maskiner
Problemløsing av vanlige problemer
Fremtidig utvikling og innovasjoner
Introduksjon til Spunbond Nonwoven Technology
Spunbond Nonwoven Machinery er blant de mest avanserte teknologiene i tekstilindustrien, og kombinerer polymervitenskap, maskinteknikk og prosessautomatisering for å lage høye ytelser tekstiler . Spunbond nonwoven machinery produserer kontinuerlig filament nonwoven stoffer fra rå polymer-materialer gjennom en spesialbehandling som skips om å tøffe {
Spunbond Technology har revolusjonert en rekke bransjer, fra helsevesen og hygiene til bilindustri og konstruksjon . å forstå måten maskinene fungerer på er kritisk for produsenter, kvalitetskontrollingeniører og bransjebeslutningsmakere .

Markedsoversikt og bransjestatistikk
Global Spunbond nonwoven -marked viser kolossale vekstmuligheter med økende etterspørsel i forskjellige bransjer . Markedet for Spunbond Nonwovens var USD 17,6 milliarder i 2024 for å nå 30,3 milliarder dollar innen 2033 til en CAGR på 5,9% i løpet av perioden 2025-2033.
Nøkkelmarkedsstatistikk
Asia Pacific dominerte Spunbond Nonwoven -industrien med en markedsandel på 42 . 71% i 2023, en indikasjon på regionens produksjonskapasitet og økende lokal etterspørsel.
Spunbond nonwoven stoff: en forståelse
Hva er Spunbond Nonwoven?
Spunbond nonwoven er et webform dannet ved å deponere kontinuerlige filamenter som trekkes og ekstruderes tilfeldig for å danne en nettlignende form . Filamentene blir deretter bundet termisk, kjemisk, eller mekanisk for å danne en sammenhengende nettform .
Sentrale egenskaper
Fysiske egenskaper:
Kontinuerlig glødetråd
Homogen tykkelse og tetthet
Høy styrke-til-vekt-forhold
Pustende, men barrierebestandig
Slitasjebestandig og tårebestandig
Kjemiske egenskaper:
Kjemisk inert (avhengig av type polymer)
Motstandsdyktig mot flertallet av syrer og baser
UV-resistent (med tilsetningsstoffer)
Hydrofob eller hydrofil (behandlingsavhengig)
Råvarer brukt
De vanligste råvarene som brukes i produksjonen av Spunbond nonwovens er:
Polypropylen (PP)- mest utnyttet, billig
Polyetylen (PE)- duktil, kjemisk resistent
Polyester (PET)- høy styrke, dimensjonell stabilitet
Polyamid (PA)- Bedre holdbarhet
Biologisk nedbrytbare polymerer- PLA, PHA for miljøapplikasjoner

Viktige deler av Spunbond -maskiner
1. polymerforberedelsessystem
Polymerforberedelsessystemet er ryggraden for Spunbond -produksjon, ansvarlig for:
Polymerfôring og dosering- Presis måling av materialer
Smelting og homogenisering- Konstant smeltetemperatur og viskositet
Filtrering- Fjerning av urenheter og gelpartikler
Inkorporering av tilsetningsstoffer- Pigmenter, UV -stabilisatorer, antistatikk
2. spinnesystem
Spinnsystemet forvandler smeltet polymer til kontinuerlige filamenter:
Spin Pack Assembly:
Flere spinningsposisjoner (typisk 50-200 per meter bredde)
Presis kontroll av hulldiameter (0.2-0.8 mm)
Temperaturkonsistens i pakken
Anlegg for vedlikehold og rengjøring
Spinneret Design:
Optimalisering av hullgeometri for glødekvalitet
Ensartet fordeling av polymer
Termisk styring
Trykkregulering
3. system for slukking
Slukkesystemet slukker de ekstruderte filamentene:
Tverrstrømningsluftkjøling- Ensartet kjøling over nettbredde
Temperaturkontroll- Presis kontroll av kjølingshastigheten
Lufthastighetsregulering- Forebygging av brudd på filamenter
Fuktighetskontroll- Vedlikehold av optimale forhold
4. tegningssystem
Tegningssystemet trekker filamenter til ønsket finhet:
Pneumatisk tegning- Bruke luftstrømmer med høy hastighet
Mekanisk tegning- Bruke rullesystemer
Trekk forholdskontroll- Kontroll av endelige filamentegenskaper
Vedlikehold av ensartethet- Uniform tegning over bredden
5. webformasjonssystem
Nettformasjonssystemet bygger den ikke -vevde strukturen:
Legging av hodedesign- Kontrollert filamentavsetning
Nettunionitet- Ensartet basisvektfordeling
Laydown -mønster- tilfeldig eller kontrollert orientering
Transportør- Stabil netttransport
6. bindingssystem
Bindingssystemet binder nettstrukturen:
Termisk binding:
Kalenderbinding ved hjelp av varme ruller
Gjennomluftsbinding for oppbevaring av bulk
Punktbinding for stoffhånd
Temperatur og trykkkontroll
Kjemisk binding:
Binder Application Systems
Herde ovner
Løsningsmiddelstyring
Miljøkontroller
7. viklingssystem
Innpakningssystemet dekker det ferdige produktet:
Overflatsvingning- For stabil rulledannelse
Sentervikling- For spesielle applikasjoner
Spenningskontroll- Forebygging av nettdeformasjon
Rull diameter kontroll- Konsekvent svingete kvalitet

Prosessen med å produsere Spunbond
Trinn 1: Polymerforberedelse
Produksjonsprosessen begynner med polymerpreparat, der rå polymerflis mates inn i systemet . Polymeren gjennomgår:
Smelting- Polymer smeltes ved 200-300 grad i henhold til type
Homogenisering- opprettholde ensartet smelteviskositet
Filtrering- Fjerning av urenheter gjennom skjermpakker
Tilsetningsstoffblanding- Legge til funksjonelle tilsetningsstoffer
Trinn 2: Spinning
Polymersmeltet blir tvunget ut gjennom spinneretter for å danne kontinuerlige filamenter:
Prosessparametere:
Spinntemperatur: 220-280 grad
Gjennomstrømningshastighet: 0.3-1.0 g/min per hull
Spinneret Hole Diameter: 0.2-0.8 mm
Polymerviskositet: 200-800 pa · s
Trinn 3: Slukking
Filamenter avkjølt for å stivne øyeblikket de kommer ut av ekstruderen:
Slukelufttemperatur: 15-25 grad
Lufthastighet: 0.5-2.0 m/s
Slukkelengde: 200-500 mm
Kjølehastighet: Kontrollerer egenskaper ved glødetråd
Trinn 4: Tegning
Filamenter blir dempet for å gi dem ønskede egenskaper:
Trekkforhold: 2-10 ganger original lengde
Tegningstemperatur: 80-120 grad
Lufthastighet: 3000-7000 m/min
Filament Fineness: 1-10 fornekter per filament
Trinn 5: Nettdannelse
Tegnet filamenter blir deponert for å danne et nett:
Laydown -hastighet: 50-800 m/min
Web basisvekt: 10-200 g/m²
Nettbredde: 1.6-6.0 meter
Laydown -mønster: Tilfeldig eller kontrollert
Trinn 6: Binding
Nett er bundet for å oppnå stoffintegritet:
Termiske bindingsparametere:
Limtemperatur: 130-180 grad
Bindingstrykk: 50-500 n/cm
Limhastighet: 50-600 m/min
Limingsområde: 10-30% av stoffoverflaten
Trinn 7: Vikling og etterbehandling
Det behandlede stoffet er såret på ruller:
Svingete spenning: 2-20 N/cm bredde
Rullediameter: 1.0-1.5 meter
Kjernediameter: 76-152 mm
Overflatebehandling: Valgfri korona eller plasmabehandling

Ulike typer Spunbond -maskiner
1. Single Beam Spunbond Lines
Kjennetegn:
Produksjonskapasitet: 1-3 tonn/dag
Nettbredde: 1.6-3.2 meter
Stoffvektområde: 10-80 g/m²
Investeringskostnader: $ 2-5 millioner
Applikasjoner:
Geotekstiler
Emballasjematerialer
Industrielle stoffer
Grunnleggende hygieneprodukter
2. dobbeltstråle spunbond linjer
Kjennetegn:
Produksjonskapasitet: 3-8 tonn/dag
Nettbredde: 2.4-4.2 meter
Stoffvektområde: 15-120 g/m²
Investeringskostnader: $ 5-12 millioner
Applikasjoner:
Medisinske tekstiler
Bilkomponenter
Filtreringsmedier
Geotekstiler med høy ytelse
3. Multi-Beam Spunbond Lines (SSS)
Funksjoner:
Kapasitet: 8-20 tonn/dag
Nettbredde: 3.2-6.0 meter
Stoffvektområde: 20-200 g/m²
Investeringskostnader: $ 12-25 millioner
Bruker:
Bleveringsark og bakark
Feminine Hygiene Products
Medisinske kjoler og gardiner
Avanserte filtreringssystemer
4. Spunbond-MeltBlown-Spunbond (SMS) linjer
Funksjoner:
Kapasitet: 5-15 tonn/dag
Nettbredde: 2.4-4.2 meter
Stoffvektområde: 12-80 g/m²
Investeringskostnader: $ 8-20 millioner
Bruker:
Kirurgiske masker og åndedrettsvern
Sterile medisinske produkter
Høy effektivitetsfiltrering
Beskyttende klær

Viktige ytelsesparametere
Maskinens ytelsesmålinger
| Parameter | Enhet | Typisk område | Innvirkning på kvalitet |
|---|---|---|---|
| Produksjonshastighet | m/min | 50-600 | Enhetlighet, styrke |
| Basisvekt | g/m² | 10-200 | Stoffegenskaper |
| Bredde ensartethet | % | ±2-5 | Kommersiell akseptabilitet |
| Gjennomstrømning | kg/t | 100-2000 | Økonomisk effektivitet |
| Energiforbruk | kWh/kg | 0.8-2.5 | Driftskostnader |
| Avfallsprosent | % | 1-5 | Materiell effektivitet |
Stoffkvalitetsparametere
Mekaniske egenskaper:
Strekkfasthet: 10-200 n/5cm
Forlengelse i pause: 10-80%
Rive styrke: 5-50 N
Punkteringsmotstand: 10-100 N
Fysiske egenskaper:
Basisvekt uniformitet: ±3%
Tykkelse: 0.1-2.0 mm
Porøsitet: 70-95%
Luft permeabilitet: 100-2000 cfm
Prosesskontrollparametere
Temperaturkontroll:
Polymersmeltetemperatur: ± 2 grad
Slukelufttemperatur: ± 1 grad
Limtemperatur: ± 3 grad
Omgivelsestemperatur: ± 5 grad
Trykkkontroll:
Spinntrykk: ± 0,1 bar
Sluks lufttrykk: ± 0,05 bar
Bindingstrykk: ±5%
Hydraulisk trykk: ± 0,2 bar
Testing og kvalitetskontroll
Online overvåkingssystemer
Sofistikerte overvåkningssystemer er utstyrt på moderne Spunbond -maskiner:
Basisvektovervåking:
Beta-stråleoverføringssensorer
Vektprofilering i sanntid
Automatiske kontrollsystemer
Datalogging og analyse
Temperaturovervåking:
Infrarøde kameraer for termisk avbildning
Termoelement -matriser
Termiske profileringssystemer
Alarm- og kontrollsystemer
Nettinspeksjon:
Kameraer med høy oppløsning
Defektdeteksjonsalgoritmer
Automatiske merkesystemer
Kvalitetsrapporteringssystemer
Laboratorietestingsmetoder
Standard testmetoder:
ASTM D5034- Strekkfasthet
ASTM D1117- Basisvekt
ASTM D5729- Punkteringsmotstand
ASTM D737- Luft permeabilitet
ISO 9073- Ikke -vevde testmetoder
Kvalitetskontrollparametere:
Strekkfasthet (MD/CD -forhold)
Basisvekt uniformitet
Tykkelsesvariasjon
Porøsitet og porestørrelsesfordeling
Kjemisk sammensetningsanalyse
Statistisk prosesskontroll
Kontrolldiagrammer:
X-Bar og R-diagrammer for kontinuerlige variabler
P-Charts for defektrater
C-charts for feiltall
Prosessfunksjonsstudier
Prøvetakingsplaner:
Tilfeldige prøvetakingsprotokoller
Inspeksjonsfrekvens
Akseptkriterier
Prosedyrer for korrigerende tiltak

Applikasjoner og sluttbruk
Helsetjenester og medisinske applikasjoner
Kirurgiske produkter:
Kirurgiske kjoler og gardiner
Ansiktsmasker og åndedrettsvern
Sterilisering pakker
Sårdressinger
Ytelseskrav:
Barriereegenskaper mot væsker og partikler
Pusteevne for komfort
Sterilitetsvedlikehold
Biokompatibilitet
Hygieneprodukter
Personlig pleie:
Bleveringsark og bakark
Feminine Hygiene Products
Voksne inkontinensprodukter
Våtservietter underlag
Nøkkelegenskaper:
Mykhet og komfort
Absorbence eller repellens
Hudkompatibilitet
Holdbarhet under bruk
Industrielle applikasjoner
Geotekstiler:
Jordstabilisering
Dreneringssystemer
Erosjonskontroll
Veibygging
Automotive:
Innvendige trimkomponenter
Isolasjonsmaterialer
Filtreringssystemer
Akustiske materialer
Filtreringsapplikasjoner
Luftfiltrering:
HVAC -filtre
Industrial Dust Collection
Automotive Cabin Filters
Cleanroom -applikasjoner
Flytende filtrering:
Vannbehandling
Kjemisk prosessering
Mat og drikke
Oljefiltrering

Problemløsing av vanlige problemer
Produksjonsproblemer og løsninger
| Problem | Mulige årsaker | Løsninger |
|---|---|---|
| Filamentbrudd | Høyt trekkforhold, lav polymerviskositet | Reduser trekkforholdet, juster polymerkarakteren |
| Web noniformity | Ujevn luftfordeling, spinneret blokkering | Sjekk luftsystem, rene spinneretter |
| Dårlig binding | Lav temperatur, utilstrekkelig trykk | Øk bindingstemperatur/trykk |
| Høy avfallshastighet | Prosess ustabilitet, kvalitetsproblemer | Optimaliser prosessparametere, forbedre kontrollen |
| Lav produktivitet | Hyppige stopp, langsomme hastigheter | Forebyggende vedlikehold, prosessoptimalisering |
Kvalitetsfeil og rettsmidler
Basisvektvariasjon:
Sjekk polymerstrømfordeling
Kontroller Spinneret -tilstanden
Juster slukkeluftens enhetlighet
Kalibrering av målesystemer
Styrke reduksjon:
Øk bindingstemperaturen
Juster bindingstrykket
Sjekk filamentorientering
Bekreft polymerkvalitet
Utseende defekter:
Rengjør spinneretter regelmessig
Kontroll polymerforurensning
Optimaliser slukningsforhold
Opprettholde riktige spenninger
Forebyggende vedlikehold
Daglig vedlikehold:
Visuell inspeksjon av nettkvalitet
Kontroller temperatur og trykkavlesninger
Rene filtre og skjermer
Smør bevegelige deler
Ukentlig vedlikehold:
Kalibrering av målesystemer
Kontroller elektriske tilkoblinger
Inspeksjon av slitasje deler
Testing av sikkerhetssystem
Månedlig vedlikehold:
Dyp rengjøring av spinneret
Bruk delendring
Kalibrering av kontrollsystem
Ytelsestest

Fremtidig utvikling og innovasjoner
Teknologiske fremskritt
Integrasjon med industri 4.0:
IoT-baserte overvåkningssystemer
Prediktive vedlikeholdsalgoritmer
Optimalisering i sanntid
Digital tvillingteknologi
Bærekraftig produksjon:
Behandling av biologisk nedbrytbare polymerer
Energieffektivt utstyr
Teknologier for å redusere avfall
Sirkulær økonomipraksis
Markedsutvikling
Nye applikasjoner:
Integrering av smarte tekstiler
Inkorporering av nanofibre
Utvikling av funksjonelle stoffer
Biologisk nedbrytbare produkttilbud
Regional vekst:
Asia-Stillehavsvekst
Emerging markedsutvikling
Overføring av teknologi
Lokale produksjonsevner
Innovasjonsområder
Prosessforbedringer:
Svært avanserte spinnteknologier
Nye bindingsteknikker
Hybridprosesser for produksjon
Automatisert kvalitetskontroll
Produktutvikling:
Multifunksjonelle stoffer
Antimikrobielle behandlinger
Barriereforbedring
Komfortoptimalisering

Ofte stilte spørsmål
Spørsmål: Hvordan er Spunbond og MeltBlown prosesser forskjellige?
A: Den mest grunnleggende forskjellen ligger i dannelse applikasjoner .
Spørsmål: Hvordan velger jeg riktig Spunbond -maskin for applikasjonen min?
A: Tenk:
Krav til produksjonskapasitet - Balanseproduksjon av maskinproduksjon til etterspørsel på markedet
Stoffspesifikasjoner - Område for basisvekt, breddebehov, kvalitetskrav
Råstoffkompatibilitet - Polymerer brukt, krav til tilsetningsstoffer
Investeringskostnader - på forhåndskostnader og driftsutgifter
Teknisk support - Produsentens kunnskap og evne til å betjene
Spørsmål: Hvilke er de viktigste prosessparametrene som skal kontrolleres?
A: De viktigste parametrene er:
Spinntemperatur - påvirker filamentdannelse og egenskaper
Drapforhold - bestemmer glødestyrke og finhet
Limtrykk og temperatur - bestemmer stoffintegritet
Slukkede luftforhold - bestemmer Filament -størkning
Linjehastighet - påvirker produktiviteten og kvaliteten
Spørsmål: Hva er endringene jeg kan implementere for å øke energieffektiviteten til Spunbond -linjen min?
A: Endringene for å forbedre energieffektiviteten er:
Varmegjenvinningssystemer - Gjenopprett den termiske energien fra kjølesystemer
Optimaliserte varmesystemer - Bruk effektive varmesystemer og isolasjon
Variabel hastighetstasjoner - Kontroller motorhastigheter basert på produksjonsbehov
Prosessoptimalisering - Minimer avfall og reduserer behandlingstemperaturene
Regelmessig vedlikehold - Hold utstyr i topp effektivitet
Spørsmål: Hvilke av følgende kvalitetstester bør du utføre på Spunbond -stoffer?
A: Kvalitetstester av betydning er:
Strekkfasthetstester - Maskin- og kryssanvisning
Basisvekt uniformitet - bredde og lengde over
Luft permeabilitet - for å oppfylle kravene til pusteevne
Punkteringsmotstand - for tester for holdbarhet
PORE STØRRELSE ANALYSE - for bruk av filtrering
Kjemisk sammensetning - for overholdelse av forskrift
Spørsmål: Hvordan fikser jeg problemer med basisvektvariasjon?
A: For å fikse basisvektvariasjon:
Kontroller polymerstrømfordelingen - distribuerer jevnt over spinneretter
Sjekk Spinneret -tilstanden - Rene blokkerte hull og erstatt feilbiter
Kontroller slukkede uniformitet - utjev luftfordelingssystemet
Kalibreringsmålesystemer - Mål nøyaktig
Optimaliser prosessparametere - reguler spinningsbetingelser for ensartethet
Spørsmål: Hva er miljømessige hensyn til Spunbond -produksjonen?
A: De viktigste miljømessige hensynene er:
Gjenvinning av polymerer - bruk resirkulert materiale der det er mulig
Energieffektivitet - maksimere energiforbruket
Avfallsminimering - Implementere minimeringsprinsipper
Kontroll av utslipp - Administrer luftutslipp og flyktige organiske forbindelser
Vannforvaltning - Optimaliser kjølevannseffektivitet
Materiell bærekraft - Bruk biologisk nedbrytbare polymerer for passende bruk
Spørsmål: Hvor ofte skal spinneretter rengjøres eller erstattes?
A: Hyppigheten av spinnerettrengjøring eller utskifting avhenger av:
Produksjonsvolum - Prosesser med høyt volum må rengjøres ofte
Polymertype - Noen polymerer resulterer i større begroing enn andre
Type tilsetningsstoffer - Noen tilsetningsstoffer øker rengjøringskravene
Normal tidsplan - Rengjør hver 1-4 uker, erstatt hver 6-12 måneder
Ytelsesovervåking - Overvåk trykkfall og kvalitet på filamentene
Spørsmål: Hva er noen sikkerhetsfaktorer som er relevante for Spunbond -prosesser?
A: Sikkerhetsfaktorer av største betydning er:
Temperaturfare - God isolasjon og sikker drift
Mekaniske farer - Lockout/Tagout -vedlikeholdspraksis
Kjemisk eksponering - ventilasjon og personlig verneutstyr
Elektrisk sikkerhet - Regelmessig inspeksjon og jording av maskiner
Brannbeskyttelse - Sikker håndtering og lagring av brennbare materialer
Nødprosedyrer - Tydelig respons og evakueringsprosedyrer
Spørsmål: Hva er ROI -beregningsfaktorer for en Spunbond -maskin?
A: ROI -beregningsfaktorer er:
Innledende investering - utstyrskostnader, installasjonskostnader, opplæring
Driftskostnader - råstoff, energi, arbeidskraft, vedlikehold
Kapasitet for produksjon - Bruksnivå og produksjonsvolum
Priser på produktet - margin og markedspriser
Tilbakebetalingsperiode - vanligvis 3-7 år for Spunbond -maskiner
Markedsanalyse - Konkurransedyktig analyse og prognose for krav


