

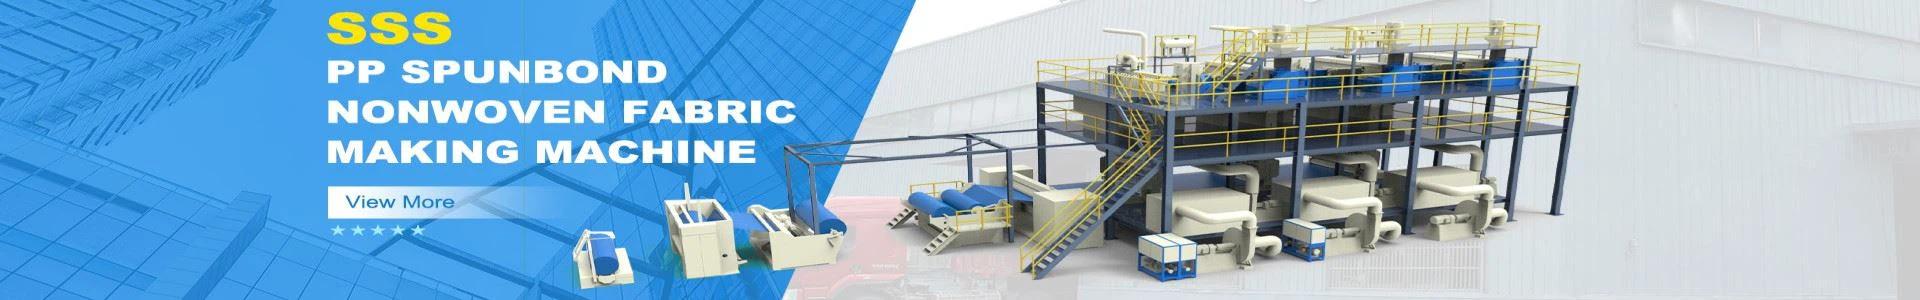
Hvordan Spunbond ikke-vevet stoff er laget: trinn for trinn fra produsenten
Spunbond nonwoven stoff er bak kulissene helten fra medisinske kjoler, dagligvareposer og mange andre applikasjoner. Som en ISO 9001 -sertifisert ikke -vevet stoffprodusent, har vi produsert mer enn 50 millioner kvadratmeter spunbond -stoff årlig for globale kunder. I denne guiden trekker vi tilbake gardinen ved å lage spunbond nonwoven stoff-fra polymerpellets til ferdige ruller-og gi deg innsiden av kvalitetskontroll, maskiner og miljøinnovasjoner.

Spunbond ikke -vevet stoff er laget fra
Spunbond ikke -vevet stoff er et lett, sterkt materiale skapt ved å binde kontinuerlige filamenter av termoplastisk polymer (for eksempel polypropylen) ved bruk av varme og trykk. Sammenlignet med vevde stoffer, omgår det det garnspinnende trinnet, og gir fordeler som:
Kostnadseffektivitet: 30–50% lavere kostnad enn vevd
Tilpasningsfunksjoner er justerbar vekt (10–150 GSM), farge og tilsetningsstoffer (f.eks. UV
Bærekraft: 100% resirkulerbar (blir i økende grad brukt i sirkulær emballasje
Råvarer er søylene i kvalitet
1. Polymervalg
Polypropylen (PP): 85% av Spunbond -stoffene bruker PP på grunn av dens kjemiske motstand og stabilitet ved smelting.
Polyester (PET): For applikasjoner med høy temperatur (f.eks.
Tilsetningsstoffer
Antistatiske midler: For elektronikkemballasje.
Hydrofile midler: Liquid Absorpsjonsfasilitering (medisinske tekstiler
Pro-tips: Spunbond fra matkvalitet trenger FDA-godkjente polymerer (21 CFR 177.1520
Trinn 1: Polymerekstrudering
Behandle
Tørking: PP rå pellets tørkes ved 80–100 grader for å fordampe fuktigheten (forhindrer bobleformasjon).
Smelting: Pellets blir matet til en ekstruder og smeltes med 220–250 grader.
Filtrering: Polymeren filtreres gjennom 20–50 μm filter for å fjerne urenheter.
Utstyr: Eksedruderere med enkelt skrue (for vanlige stoffer) kontra tvillingskrue (for sammensatt materiale).
Trinn 2: Filament spinning
Store milepæler
Spinneret: Polymeren skyves gjennom en Spinneret -plate med 1, 000 - 4, 000 hull (0. 2 - 0. 4 mm diameter
Slukking: Luft med høy hastighet (20–25 m/s) brukes til å avkjøle varme filamenter og fryse
Tegning: Molekyler er justert ved å strekke filamenter, forbedre strekkfastheten.
Kritiske parametere
Lufttrykk: {{0}}. 3–0,5 MPa for konstant fiberdiameter (1–
Gjennomstrømning: 0. 5–1,5 gram per hull per minutt
Trinn 3: Nettdannelse
Filamenter blir tilfeldig avsatt på et transportbånd med en av to metoder:
A. Aerodynamisk webforming
Slik fungerer det: Luftturbulens sprer filamenter for å lage et jevnt nett.
Fordel: skaper mykere stoffer (best egnet for hygieneprodukter).
B. Mekanisk lagdeling
Slik fungerer det: Stabling av flere filamentlag for å produsere tykkere stoffer (f.eks. 100+ gsm).
Fordel: Opptil 500 m/min raskere produksjonshastighet.
Feilvarsling: Ubalanserte nett gir svake flekker-virkelige tidskameraer Kontroller hullene når de er opprettet.
Trinn 4: Binding
Dette trinnet bestemmer stoffets styrke og tekstur.
A. Termisk binding (vanligst)
1. Kalendering: Internett blir tatt gjennom varme ruller (140–160 grader) som smelter fibrene ved kontakt.
Rullemønstre
Diamant/firkantede obligasjonsmønstre (20–40% obligasjonsområde
Glatt rull: skaper veldig myke stoffer (bleier).
2. GJENNOMSLIGE BINDING: Varm luft (200 grader) binder hele nettet (høyere loft, lavere styrke).
B. Kjemisk binding
Brukes til: tunge stoffer (geotekstiler).
Prosess: Sprøyting av akrylbindemidler og tørkeovner.
Trinn 5: Avsluttende behandlinger
1. Hydroent
Fibre blir viklet inn under høyt trykk for å oppnå ekstra mykhet (Spunlace -metode).
Bruksområder: Kirurgiske gardiner og våte våtservietter.
2. belegg
Eksempler
PE -belegg: Vanntetting av disponible forklær
Antimikrobielt lag: for medisinske tekstiler (testet som per AATCC 100).
3. Slitting og svingete
Den er trimmet til 1–5 meter bredder og pakket rundt 3, 000 - 5, 000 meter ruller.
Kvalitetskontroll: Bransjehemmeligheter
1. Laboratorietester
Strekkfasthet: ASTM D5034 (min 25 N/5cm på 50
Luftpermeabilitet: ASTM D737 (mest relevant for ansiktsmaskestoffer).
Hydrostatisk trykk: AATCC 127 (vanntette stoffer
2. Online overvåking
Røntgenføler oppdager urenheter så minutt som 0. 1 mm.
Basisvektmålere: Monitor ± 2% ensartethet mellom rullene.
Casestudie: En europeisk klient avviste 10% av forsendelsene på grunn av ujevn vektoppløsning ved å oppgradere til laserstyrte sensorer.
Bærekraft i Spunbond -produksjon
1. Gjenvinningsmateriell
Etterindustrielt PP-avfall kan erstatte 30–50% av jomfrupolymer (GRS-sertifisert).
Utfordring: 15–20% svakere strekkfasthet er resirkulerte fibre.
2. Energieffektivitet
Gjenopprettingssystemer resirkulerer 40% av termisk energi fra ekstrudere.
Våre solcelledrevne planter reduserer karbonavtrykket med 25%.
3. Løsninger
Take-back-programmer for brukte nonwovens (opparbeidet seg i bilisolasjon).
Applikasjoner av Spunbond nonwoven stoff
| Industri | Bruk sak | Sentrale krav |
|---|---|---|
| Medisinsk | Kirurgiske kjoler | ISO 13485, AAMI Level 3 Barrier |
| Jordbruk | Avlingsdeksler | UV-resistent, 80+ gsm |
| Emballasje | Handleposer | 70–90 GSM, 20% resirkulert innhold |
| Konstruksjon | Takmembraner | Fire-Delstardant (en 13501-1) |
FAQ
Spørsmål: Kan Spunbond -stoff steriliseres for medisinsk bruk?
A: Ja -- Gamma -stråling eller etylenoksyd (ETO) sterilisering er vanlig.
Spørsmål: Hva er MOQ for Spunbond tilpasset bredde?
A: Vanligvis 5 tonn, selv om vi tar prøveordrer på 1 tonn fra nye kunder.
Spørsmål: Hvordan sammenlignes Spunbond med smeltet stoff?
A: Spunbond har høyere styrke; Meltblow tilbyr bedre filtrering (ofte brukt i kompositter).
Spørsmål: Kan du legge til logoer i Spunbond -ruller?
A: Ja-Tilgjengelig preg eller fargestoff-sublimeringstrykk (Min. 10, 000 m Run).
Hvorfor velge vårt ikke -vevde stoff?
40+ konfigurasjoner: Fra 10 GSM lett til 150 GSM forsterket.
Sertifiseringer: ISO 9001, OEKO-TEX® Standard 100, FDA-kompatibel.
Rask snuoperasjon: 15- dagproduksjon + 7- dagsfrakt via limte lager.


